|
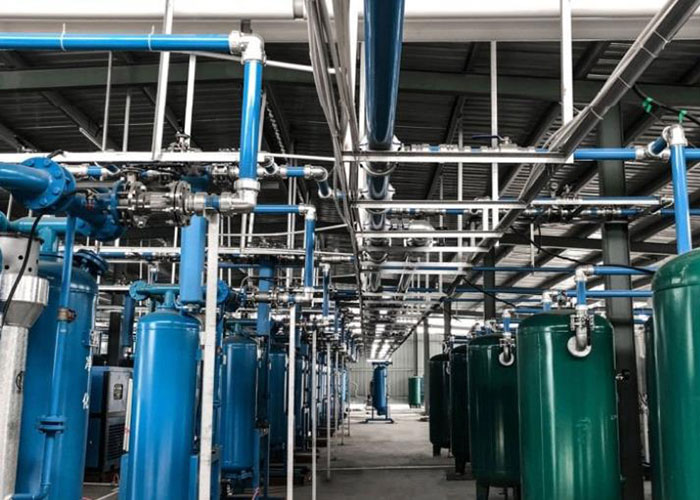
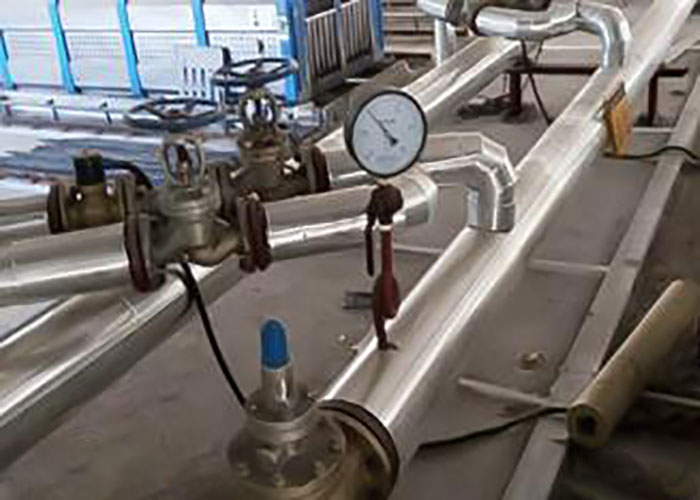
宁波晟业设备安装【解密】舟山压力管道安装施工质量的影响因素及控制!时间:2022-09-06 宁波晟业设备安装【解密】舟山压力管道安装施工质量的影响因素及控制!压力管道通常是露天作业,安装方式方法有埋地、空架、沿地,作业条件很差,对质量管控有很高的要求。因为生活质量安全管理工作过程是互相联系、互相融合的,其中某个环节出现一些失误,便会造成信息质量存在缺陷。因此在作业活动过程中,所有的管道均要进行比较严格的检验,按照国家相关的规章制度规范有序地进行分析施工,只有我们这样的人才能得到保证管道的质量并达到验收的标准。
一、舟山压力管道安装施工,舟山压力管道安装施工管理质量的影响社会因素分析压力管道建设工程是一个比较复杂的工程,它包含许多建筑施工工作环节,而影响其质量的因素也非常多,主要内容包含以下四点:管道材料,材料的好坏是保证学习压力管道施工的前提。管道预制加工,管道预制加工是管道安装前的重要工序,其施工环境质量水平直接产生影响我们后面安装工序的质量。管道焊接,焊接是舟山压力管道安装施工人员作业的核心教学过程与重点研究过程。压力管道的焊接质量方面对于生活压力管道的平稳运行有很大程度影响。管道安装,管道安装是整个信息工程的施工重点,也是提高施工难点所在,需要学生注意管道安装工程中的密封性。以上数据总结,以上的所有这些环节都十分重要,任何作为一个基本环节可能出现一些问题都将导致心理压力管道在运行时出现很多问题,给企业文化带来巨大损失。 二、舟山压力管道安装施工工程质量控制要点 1、管道材料的控制,由于压力管道安装的独特性,材料控制具有一定的独特性和复杂性,如材料类型多,材料的应用控制要求不一致。压力管道的焊接材料、部件和支架也需要可追溯性。选择合格供应商,确保供货质量。如有材料需要修改,必须经原设计单位批准,并办理相关材料修改手续。材料交付后应按设计图纸及有关规定进行验收,并办理入库登记,不符合标准的材料不得入库。做好色码的移植,分类存放。标识应清晰,并注明名称、规格、型号、检验状态。材料应按照规范进行保存。如果不锈钢管和碳素钢管不能同时存放,焊条必须设置二、三级仓库等。制定严格的材料发放程序。严格按照项目物资领料单发放。 2、管道预制:根据规范,设计压力不小于10MPa的舟山压力管道安装施工管道应在工厂预制,其他管道可在施工现场预制场预制。管道预制的质量控制主要是指施工现场预制场预制的质量控制。要详细核对设计图纸,优化设计,做好预制方案。在管道预制的所有过程中,应对管道的部件进行标记,标记应移动。预制后,管道应彻底清洁。不得遗留垃圾、铁屑等杂物。两端要密封,科学存放。预制应严格按照规范进行。如果只能用机械加工,必须用机械加工,并且严格按照规范进行坡口加工。管道预制合格后,做好检验标记。 3、管道焊接,舟山压力管道安装工程施工焊接工作过程是钢制压力管道建设项目完成作业的核心发展过程与重要作用过程。一定要让焊接的所有教学环节学生处于一个全面的受控形态,才可以没有形成具有较高的管道焊接产品质量,才可以从根本上确保管道的焊接环境质量。下面就有关环节需要进行研究分析主要阐述:焊接材料。对于我们焊接质量方面来说,焊接材料的影响是直接的、重大的,尤其焊条与焊丝是进入到焊缝的补充物质,会与焊缝合金元素的组成与机械控制功能活动产生一种很大的影响,一定要严格管控:选用和母材相匹配的焊材;焊材需严格要求按照国家标准制度规范行为进行烘烤;严格按《焊接材料成本管理会计规范》进行问卷发放、回收;做好信息技术人员交底,确保焊材不乱用、不错用。焊接机械。压力管道焊接所要用到的氩弧焊机、焊缝热处置设备、手弧焊机、焊条烘干机械公司应当齐备、完整、正常组织运行,应当安装在有效结合使用期内达到学习有关课程标准的压力表、电流表、电压表。 4、焊接工艺、舟山压力管道安装施工焊接工艺对各类材料、各种方式实现全覆盖的焊接接头工艺评定,例如,企业没有进行符合管道材料和焊接要求的焊接工艺评定。应当允许具有评审资格的企业进行评审。根据设计图纸、相关操作要求和现行规程,焊工应根据焊接工艺评定和现场实际情况,编制实用的焊接工艺规程。工作前向焊工和管道工进行技术交底,主要包括焊接材料、工艺要求、夹层、热处理温度和时间、焊接材料的预热、保存、使用和磨损试验。焊接工艺规范上应标明管道的数量。不同类型工艺的管道应采用不同的编号。同一类型焊接工艺的管道可以在同一工艺规范上标注管道编号,管道工人根据焊接底部制作坡口,现场质量检验人员在此基础上确定坡口、尺寸和安装要求(签字确认),焊工必须充分执行焊接工艺,现场质量检验人员应加强这方面的监督,这是保证焊接质量的关键。焊工应进行工序切换,确定坡口质量,保证焊接工艺的准确实施。 5、坡口加工与配套、舟山压力管道安装施工坡口加工:在作业现场条件允许的条件下,尽量采用氧乙炔等热加工。坡口应按照工艺卡片上规定的图案和尺寸进行,坡口的横截面应垂直于管道轴线,坡口应用研磨机抛光,直至出现明亮的光泽。管道上的孔应尽量在预制阶段进行,如果在已安装的管道上打孔,应采取科学措施,避免铁屑等杂物进入管道。坡口和钝边平面的不均匀程度应小于等于0.5mm,坡口的尺寸和角度应符合焊接工艺说明书的要求。装配:管接头装配应在确定坡口加工并清除杂物后进行。管接头的设置定位焊接是保证焊接质量和推动管接头背面形成规定图案的关键,如果坡口型式、设置间隙、钝边尺寸不合适,容易出现焊接不完全、内凹等问题。成对间隙应均匀,定位时连接管内部测量应平整,内壁错位的幅度不大于管厚的10%,小于15mm。如果壁厚不均匀,应按要求进行磨削。对于焊接定位板,焊接管板的角焊缝方向应相同。定位焊接应采用与底焊道相同的焊接材料和工艺,并由合格的焊工进行。 6、焊接环境、舟山压力管道安装施工焊接结构的环境因素是直接影响焊接质量的关键因素。焊接环境要求适当的温度和风速,以保证焊缝美观、高质量、具有机械性能和金相组织。因此,焊接环境应满足以下要求:第一,焊接环境温度应能保证焊接所需的适当温度和焊工工艺不受任何影响。当环境空气温度低于焊接材料的最低允许空气温度时,应根据焊接工艺评定确定预热要求。其次,焊接过程中的风速应低于所选焊接方法的相应极限值。当超出限值时,应安装防风设备:(1)手工电弧焊,埋弧焊:8微安,(2)氩弧焊,二氧化碳熔化极气体保护电弧焊:2微安。第三,焊接电弧在一米范围内的相对温度应满足以下要求:(1)铝及铝合金焊接:应小于80%;(2)其他材料焊接:应小于90%。第四,当焊机表面过于潮湿、下雨或风速较大时,焊工和焊工不采取防护措施或采取的防护措施仍不符合有关规定,不进行焊接施工。 7、焊接质量检查。焊接质量检查包括焊前检查(材料检查、坡口尺寸及质量检查、组对中质量及坡口碎屑清除监测、焊接施工环境及焊前预热)、中间焊接检查(定位焊缝质量检查、焊缝能量登记及检测、焊缝水平及层间质量检查)、焊后检查(外观检查、无损检查)。只有充分控制和监督,才能满足工艺要求,控制焊接过程,确保压力管道的焊接质量。焊接结构的最终检验和试验是对压力管道所用材料的检验,试验已完成并达到相应标准。安装过程的工艺检查和试验完成,满足相应要求,材料准备完毕,满足相应要求后,方可进行安装。
8、舟山压力管道安装施工,压力管道安装质量控制是一个复合体,整个工程,控制压力管道安装质量的方法,压力管道支架和吊架的内容,舟山压力管道安装施工的管道吊装,管道安装机控制压力管道和管道组合的压力管道应该得到很好的控制,主要内容有:压力管道支架吊架的安装和控制。压力管道组合的安装与控制。压力管道提升安装与控制。压力管道的安装与控制。结论:随着时代的发展,我国压力管道将更广泛地应用于石油、化工、供热等行业,为保证舟山压力管道安装施工施工质量,确保行业安全,希望上述内容能为管道施工人员提供一定的参考,提高舟山压力管道安装施工施工管理水平,使压力管道施工更加规范合理。 |